
Hvorfor hardmetallskjæreblader er avgjørende for høy-silisium GO-stålbehandling
Kornorientert elektrisk stål er ryggraden i produksjon av transformatorkjerne, og ingen kvalitet er mer krevende enn kornorientert stål med høy silisium. Dens overlegne magnetiske egenskaper har en pris: det samme silisiuminnholdet som reduserer kjernetap gjør materialet slitende, hardt og vanskelig å skjære. Hårdmetall skjæreblad har blitt industristandarden nettopp av denne grunn. De gir slitestyrken, kantstabiliteten og skjærenøyaktigheten som kornorientert stål med høy silisium krever, og beskytter både produktkvalitet og produksjonsøkonomi.
Forstå høysilisiumkornorientert stål
Kornorientert stål med høy silisium, også kjent som kornorientert elektrisk stål, inneholder vanligvis 2,9 til 3,5 vektprosent silisium. Tilsetningen av silisium øker den elektriske resistiviteten, noe som reduserer virvelstrømstap i transformatorkjerner betydelig. En kontrollert rulle- og glødingsprosess produserer en Goss-tekstur, og justerer krystallkorn i rulleretningen for å optimalisere magnetisk fluksledning.
Transformatorprodusenter er avhengige av dette materialet for å bygge kjerner som minimerer tap uten belastning og fungerer pålitelig ved høye flukstettheter. Den er mye brukt i krafttransformatorer, distribusjonstransformatorer og store generatorstatorer, hvor magnetisk effektivitet oversetter direkte til driftsbesparelser. De samme metallurgiske egenskapene som gjør dette stålet magnetisk effektivt, skaper imidlertid også alvorlige utfordringer for skjæreverktøy.
Avveiningen: Høyere silisiuminnhold forbedrer den magnetiske ytelsen, men øker hardheten og sprøheten, noe som gjør stålet betydelig vanskeligere å skjære enn konvensjonelt lavkarbonstål.
Hvorfor standardblader sliter med silisiumstål
Konvensjonelle skjæreblader, vanligvis laget av høyhastighetsstål eller verktøystål, slites raskt ved bearbeiding av høysilisiumkornorientert stål. Tre faktorer akselererer bladdegradering:
- Slipende oksidbelegg: Isolasjonsbelegget som påføres ståloverflaten er svært slitende og fungerer som sandpapir på bladkanten.
- Arbeidsherding: Selve skjæreprosessen herder kuttsonen, noe som gjør påfølgende kutt gradvis vanskeligere.
- Høy materialhardhet: Med hardhetsverdier godt over vanlig karbonstål, gir silisiumstål raskere kantavrunding og mikro-chipping.
Ettersom bladet mattes, kan det ikke knuse materialet rent. I stedet strekker den seg og river deretter arket, og skaper markerte grader langs den kuttede kanten. Det er her skjæreblader av hardmetall endrer økonomien og kvaliteten i hele prosessen.
| Ytelsesfaktor | Høyhastighets stålblad | Hårdmetall skjæreblad |
|---|---|---|
| Hardhet | 63 til 67 HRC | 85 til 94 HRA |
| Slitasjemotstand | Moderat | Utmerket |
| Kantstabilitet | Rettferdig | Superior |
| Omslipingsintervall | Kort | 3 til 5 ganger lenger |
| Gradkontroll | Nedbrytes raskt | Konsekvent |
Kjernefordelene med hardmetallskjæreblader
Tungsten-karbidblader kombinerer ekstrem hardhet med tilstrekkelig seighet til å tåle skjærekrefter med høy slagkraft. Den sementerte karbidmatrisen gir flere spesifikke fordeler for prosessering av høysilisiumkornorientert stål:
- Forlenget levetid mellom slipingene
- Konsekvent kantgeometri over lange produksjonsserier
- Rengjør brudd med minimal grad og mikrosprekker
- Høyere skjærehastigheter uten overdreven varmeutvikling
I motsetning til verktøystål, som mykner ved høye temperaturer, beholder karbid hardheten under krevende termiske og mekaniske belastninger. Selv om den opprinnelige anskaffelseskostnaden for et karbidblad overstiger det for et høyhastighets stålblad, er kostnaden per kutt betydelig lavere. Færre bladskift betyr mindre nedetid, mindre skrot og lavere arbeidskostnader for verktøybytte.
Hvordan kuttekvalitet påvirker transformatorkjerneytelsen
Gradhøyde og kantkvalitet bestemmer direkte om en transformatorkjerne vil møte sine magnetiske tapsmål. For store grader skaper elektrisk kontakt mellom tilstøtende lamineringer, noe som lar interlaminære strømmer flyte og øker virvelstrømstap. Karbidblader gir en ren, firkantet skjærflate, holder gradhøyder under akseptable terskler og bevarer isolasjonen mellom lamineringene.
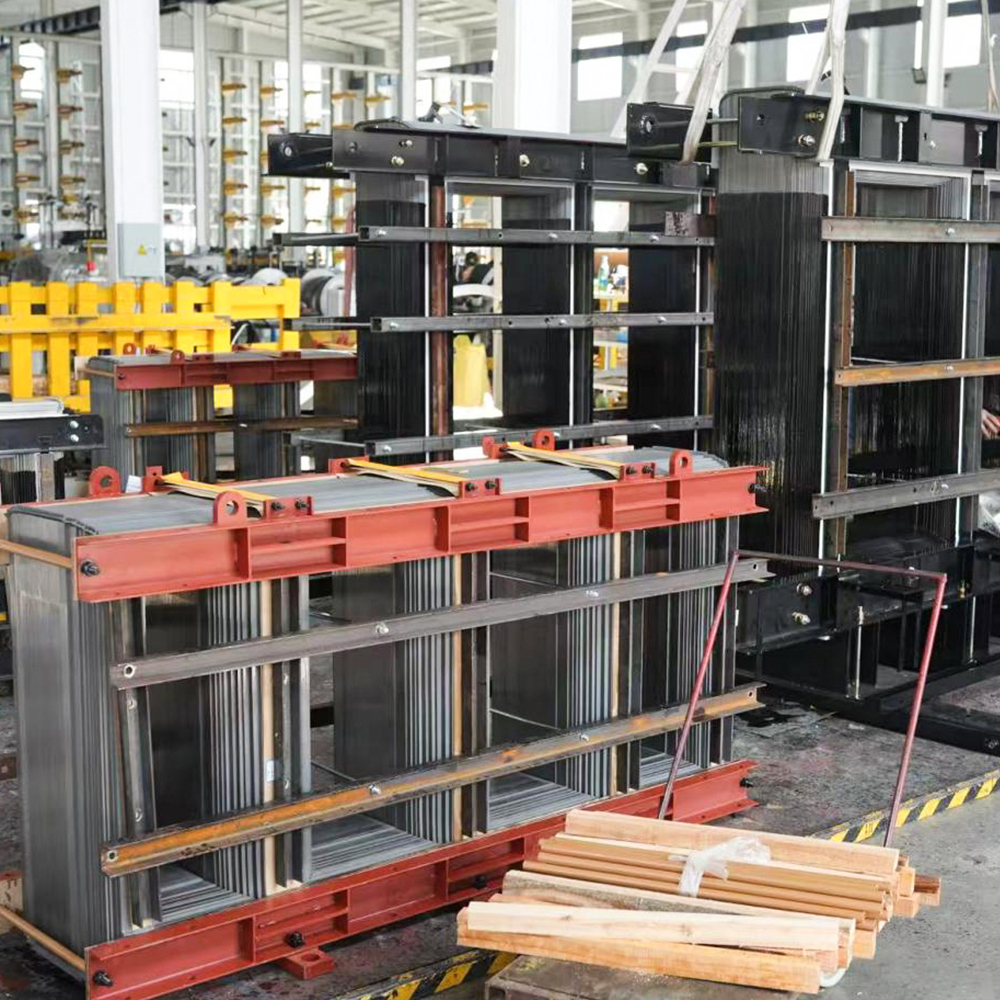
Presisjonskutte ark forbedrer også stablingsfaktoren. Glatte, flate kanter lar lamineringer sitte tett sammen, og øker det effektive tverrsnittsarealet til kjernen og reduserer antallet ark som kreves for å nå et måltverrsnitt for fluks.
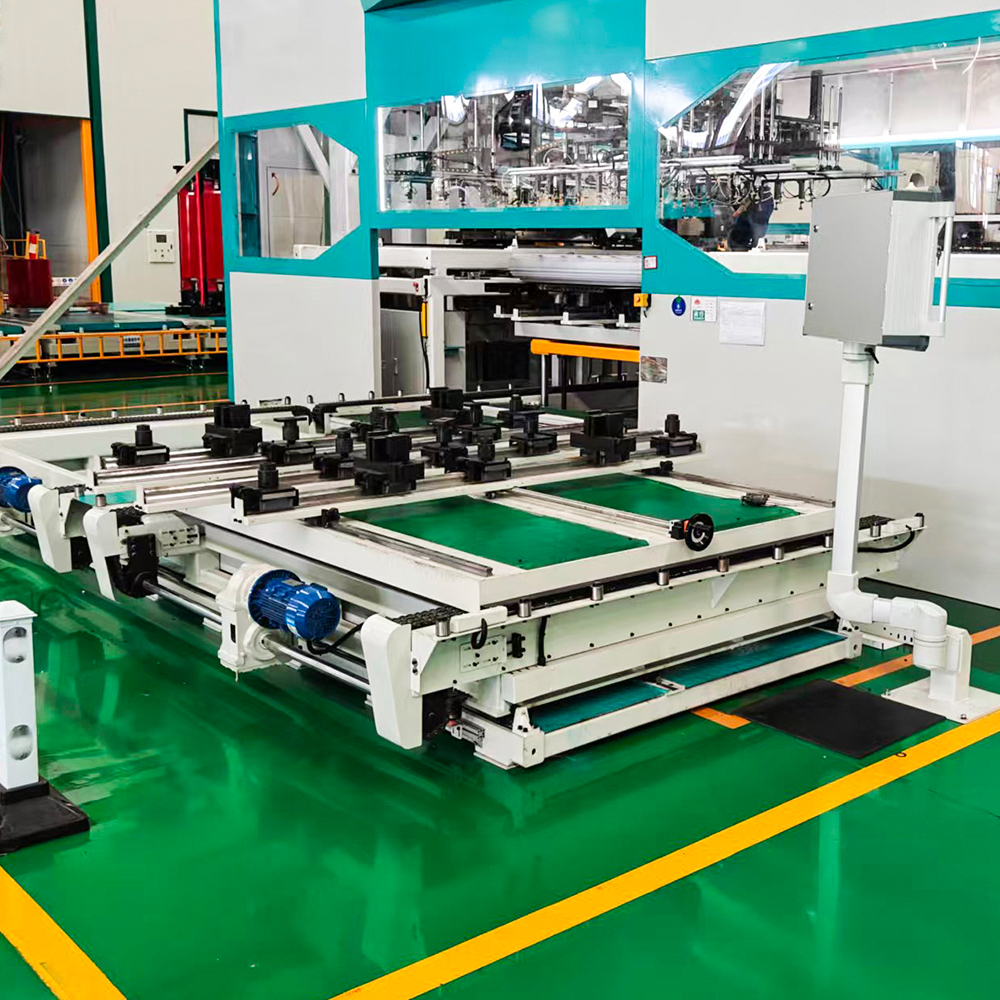
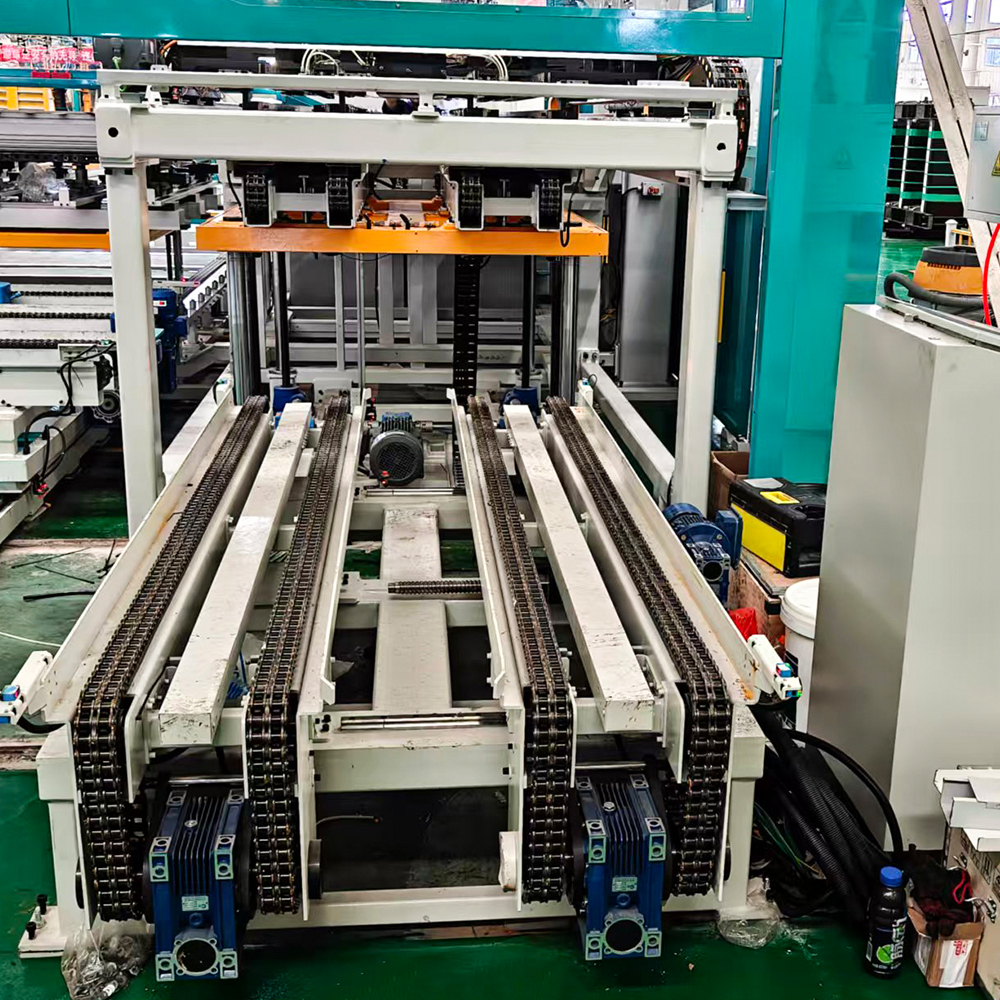
 ZXD-440 Produksjonslinje for automatisk in-line transformator kjernestabling Denne linjen kobles direkte til den tverrgående skjærelinjen, og muliggjør samtidig klipping og stabling uten manuell håndtering. Den sikrer konsistent dimensjonsnøyaktighet på tvers av lamineringer, noe som er avgjørende for nedstrøms automatiske stableoperasjoner. Se produkt →
Nedstrømsutstyr, for eksempel automatiske kjernestablingslinjer, avhenger av dimensjonskonsistensen til innkommende ark. Et blad som driver med bare noen få mikron skaper progressive stablingsfeil som multipliserer over tusenvis av lamineringer.
Hårdmetallblader i moderne silisiumstål skjære-til-lengde linjer
Moderne prosessering av silisiumstål er avhengig av høyhastighets kutte-til-lengde-linjer som integrerer avvikling, nivellering, skjæring og stabling i én kontinuerlig flyt. Disse linjene kjører med høy gjennomstrømning, og ethvert bladskift tvinger nedetid. Hårdmetallskjæreblad reduserer vedlikeholdsstopp og holder presisjonen stabil, noe som gjør dem avgjørende for automatiserte produksjonsmiljøer.
Produsenter som Jiangsu Jingtianxia Electric Technology, en leverandør av silisiumstål kuttet-til-lengde linjer , designe sine skjærestasjoner rundt egenskapene til karbidverktøy. HJDZ440 silisiumstål kuttet-til-lengde-linjen, for eksempel, er konstruert for å opprettholde stramme dimensjonelle toleranser over lange partier, nøyaktig driftstilstanden der karbidblader utmerker seg.
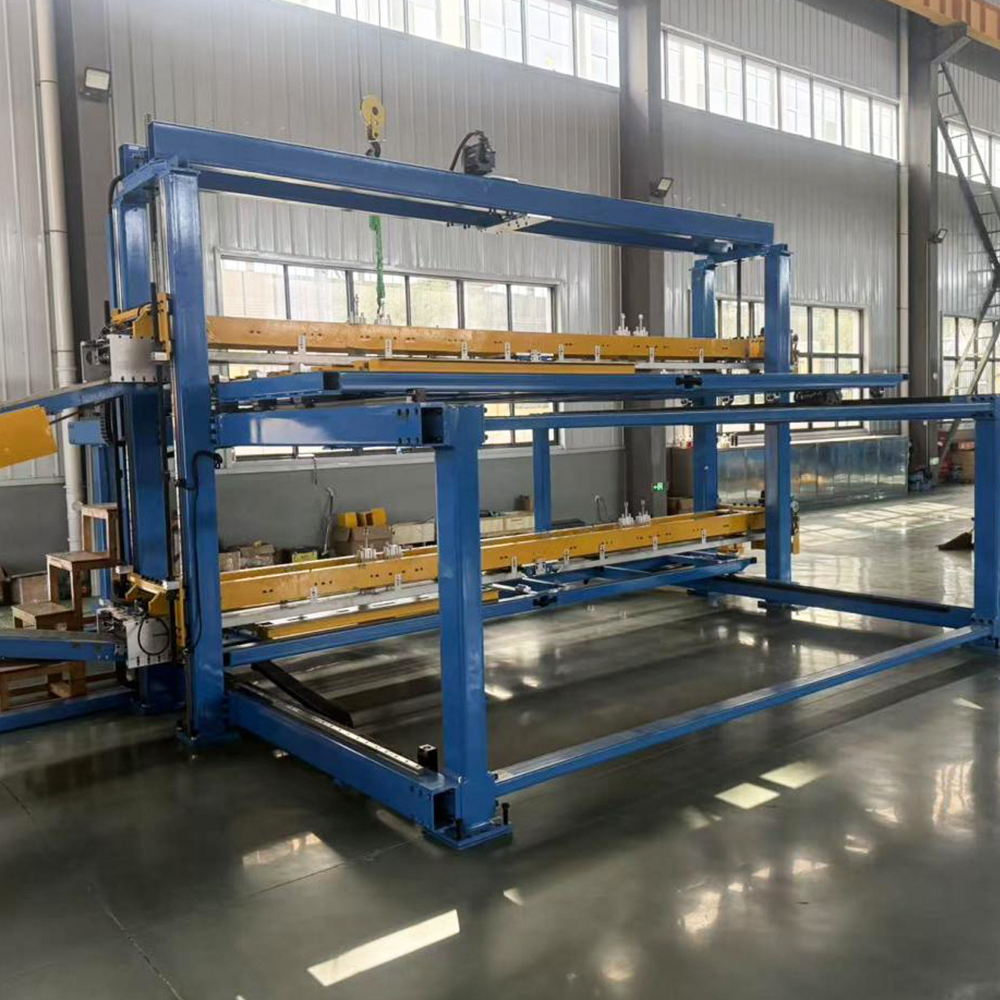 HJ-DZ-440 Silicon Steel Cut-to-Length Line Høypresisjonsskjærelinje med Siemens servokontroll og karbidverktøy, som oppnår ±0,2 mm skjærenøyaktighet. Den støtter både offline og in-line stabling, noe som gjør den egnet for lang-batch-produksjon der kantkvalitet og repeterbarhet er avgjørende. Se produkt →
For operasjoner med smalere stripebredder eller lettere måleområder, tilbyr HJDZ300 silisiumstål skjærelinje den samme vekten på kantkvalitet og repeterbarhet, og er igjen avhengig av skjæreblader av karbid for å levere konsistente resultater.
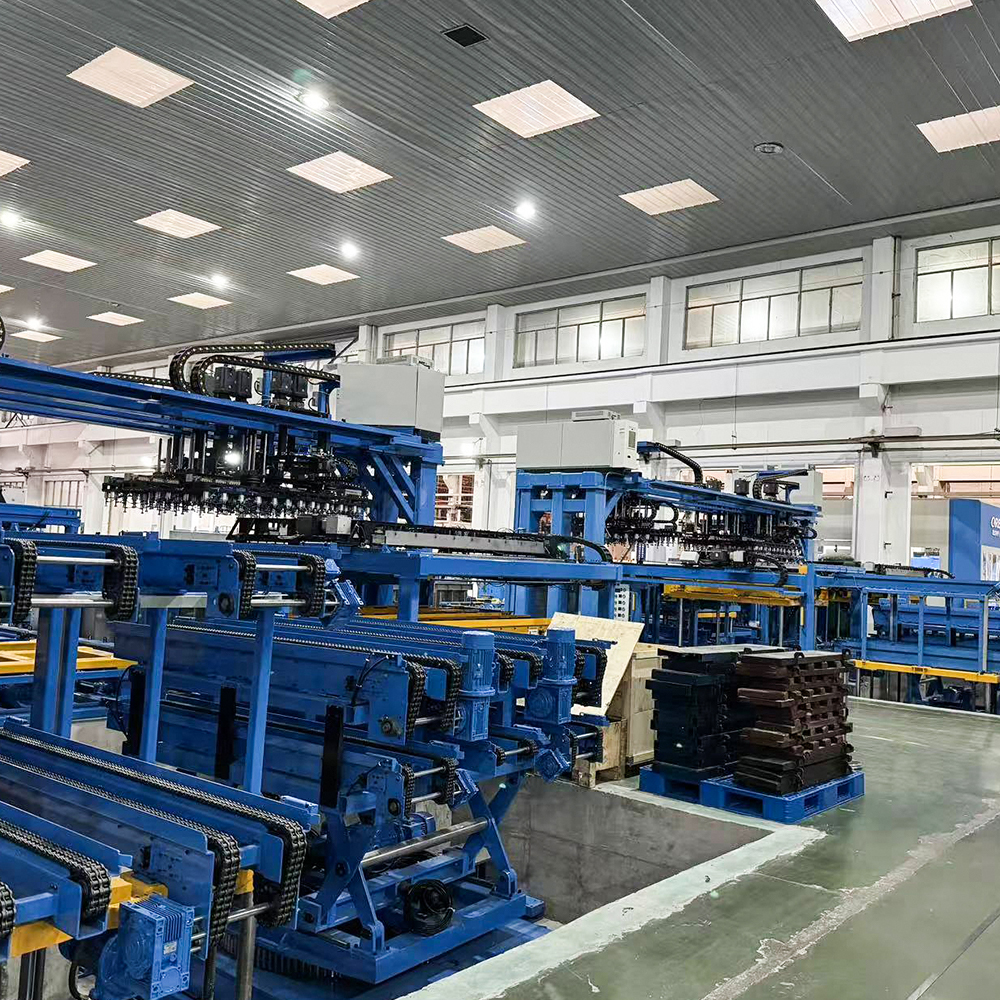 HJ-DZ-300 klippelinje i silisiumstål Kompakt skjærelinje designet for små og mellomstore transformatorprodusenter, prosessbredder opp til 300 mm. Den tilbyr samme presisjon som større modeller, med servodrevet nøyaktighet og lavt støynivå, ideell for produksjon i små serier med flere varianter. Se produkt →
Velge riktig karbidkvalitet og geometri
Ikke alle karbidblader fungerer likt. Den effektive behandlingen av kornorientert stål med høy silisium avhenger av å matche karakteren og geometrien til de spesifikke linjeparametrene.
Karbidkvalitet
Høyere koboltinnhold øker seigheten, men reduserer hardheten; lavere koboltinnhold forbedrer slitestyrken, men øker sprøheten. De fleste bruksområder for skjæring av silisiumstål bruker kvaliteter med koboltinnhold mellom 6 % og 15 %, og balanserer slagfasthet med kantlevetid.
Bladgeometri
- Rive- og klaringsvinkler styrer spenningsfordelingen under skjæring.
- En stabil skjærekant med kontrollert sliperadius forhindrer flising ved første kontakt.
- Tilstrekkelig ryggklaring reduserer friksjonen mellom bladet og det avisolerte arket.
Maksimerer bladets levetid gjennom vedlikehold
Regelmessig inspeksjon og rettidig sliping holder skjæreblader av hardmetall i optimal stand. Bladene bør slipes på nytt før kantnedbrytning blir synlig, fordi skjult mikro-chipping akselererer ytterligere skade. Presisjonsslipeutstyr og kvalifiserte operatører er avgjørende for å gjenskape den originale skjæregeometrien uten å introdusere slipeforbrenninger.
Smøring og klemmemoment påvirker også bladstabiliteten, så operatører bør følge maskinprodusentens spesifikasjoner for hver skjærelinje. Å holde et reservebladsett klart reduserer nødstopp og gjør planlagt omsliping til en rutinemessig del av produksjonsplanleggingen.
Ofte stilte spørsmål
Q1: Hvor ofte bør skjæreblader av hardmetall slipes om?
Etterslipingsintervallet avhenger av materialkvalitet, båndtykkelse, skjærhastighet og bladkvalitet. For høysilisiumkornorientert stål under normale produksjonsforhold, varer karbidblader typisk tre til fem ganger lenger enn høyhastighetsstålblader, med intervaller som vanligvis varierer fra flere uker til måneder med kontinuerlig drift.
Q2: Kan karbidblader håndtere alle silisiumstålkvaliteter?
Ja, med riktig karaktervalg og kantgeometri, kan karbidblader skjære kornorienterte, høysilisiumholdige og til og med halvbearbeidede elektriske stål. Den optimale karbidkvaliteten kan imidlertid variere med den spesifikke materialhardheten og beleggstypen.
Q3: Hvorfor oppstår det grader selv med karbidblader?
Graddannelse kan oppstå når bladklaringen er feil, bladbeskyttelsen er slitt eller arkstøtten er feiljustert. Karbidblader reduserer gradfrekvensen, men kan ikke kompensere for mekanisk feiljustering i skjæremaskinen. Rutinemessig vedlikehold av hele klippestasjonen er fortsatt viktig.
Kornorientert stålbearbeiding med høy silisium gir ikke rom for kompromisser. Materialets enestående magnetiske ytelse stiller ekstraordinære krav til skjæreverktøy, og kun skjæreblader av hardmetall leverer konsekvent kantstabiliteten, slitestyrken og gratfri skjæring som kreves av moderne transformatorkjerneproduksjon. Utviklingen av oppgradert intelligent prosessutstyr fortsetter å forsterke denne presisjon-første tilnærmingen, og for produsenter som utforsker automatisert kjerneproduksjon, er valget av bladmateriale ikke en mindre forbruksavgjørelse, men en strategisk faktor som bestemmer kjernekvalitet, produksjonsoppetid og langsiktige driftskostnader.
-
Mobil
+86-18351152766
-
E-post
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Opphavsrett © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheter forbeholdt.Spesialisert i produksjon av transformatorkjerner