
Hvordan ZXD-440 in-line stablelinje eliminerer menneskelige feil i transformatorkjerner
Store krafttransformatorkjerner er bygget av tusenvis av tynne silisiumstållamineringer. Hver laminering må kuttes, plasseres og settes sammen til strenge toleranser, fordi et avvik som ser ubetydelig ut på et enkelt ark, blander seg raskt over hele stabelen. I konvensjonelle verksteder har stabling av kjerne vært avhengig av hendene og øynene til dyktige operatører. Men uansett hvor erfaren teamet er, introduserer manuell håndtering målbar variasjon i justering, leddposisjon og materialtilstand.
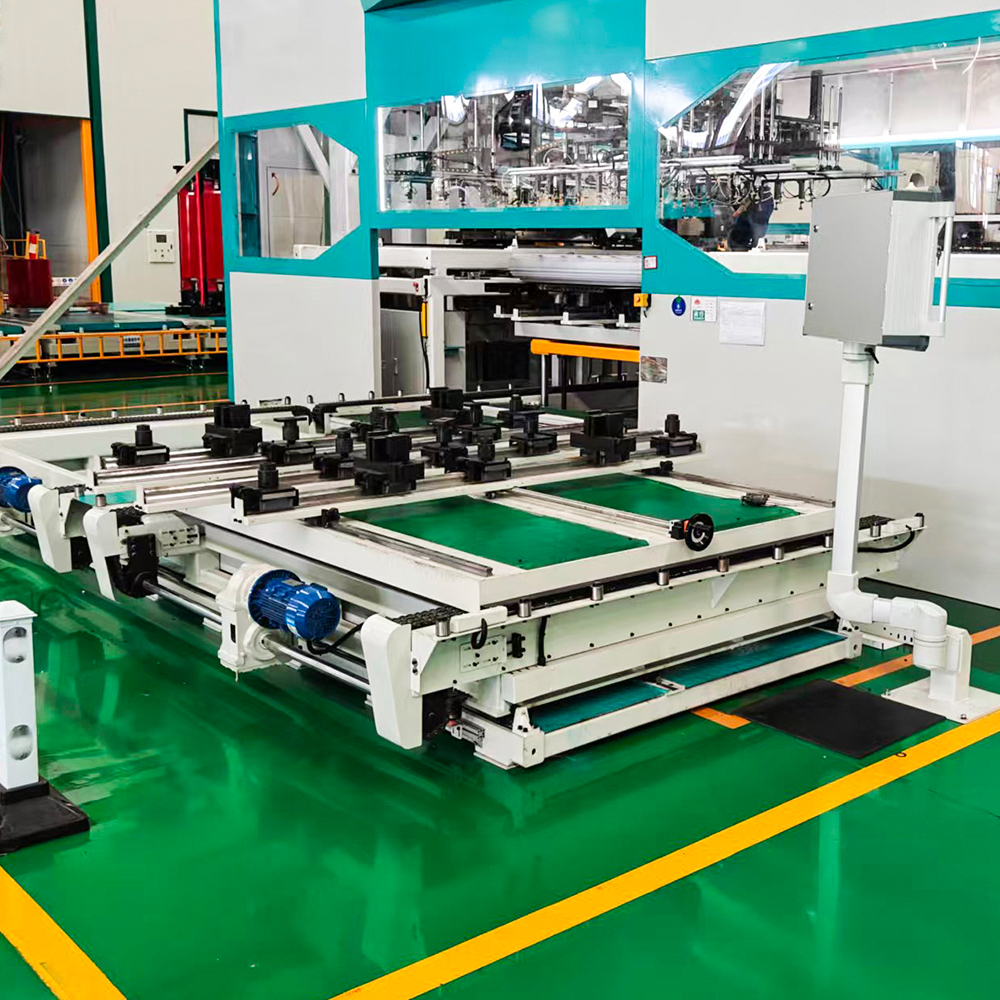
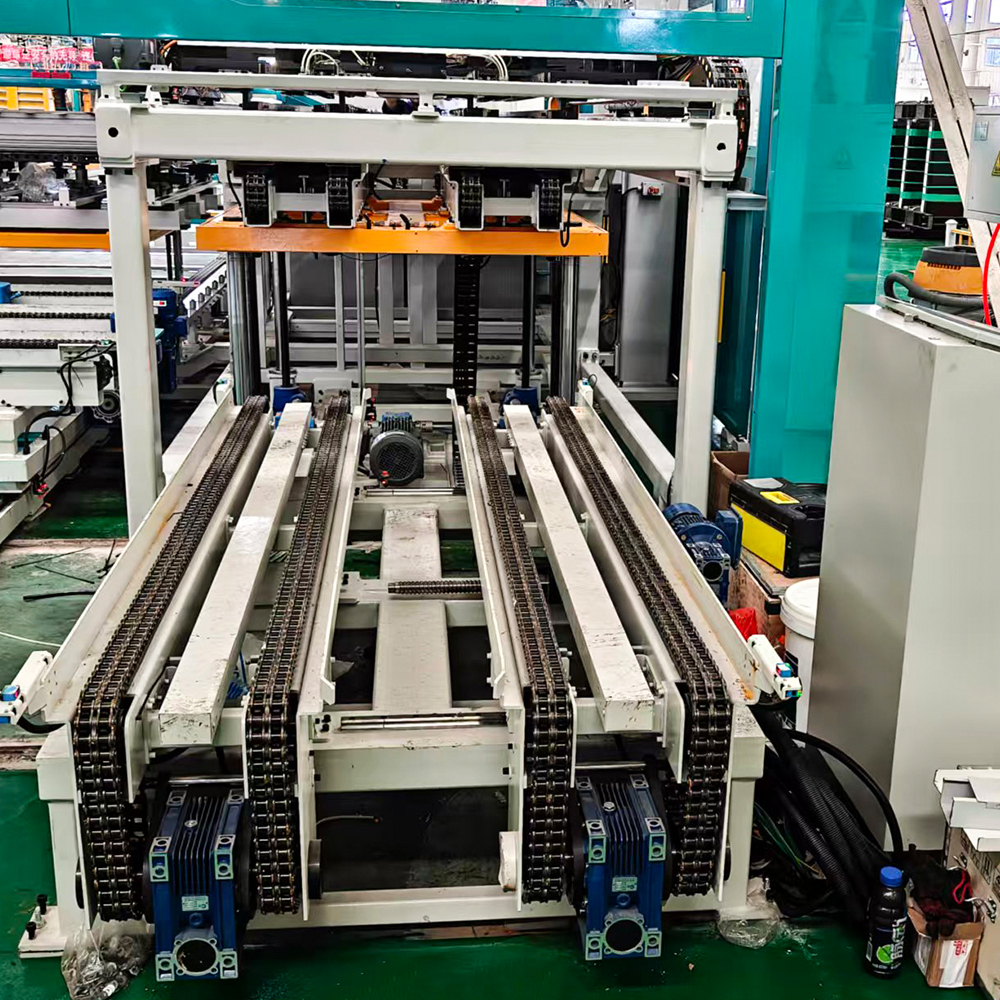
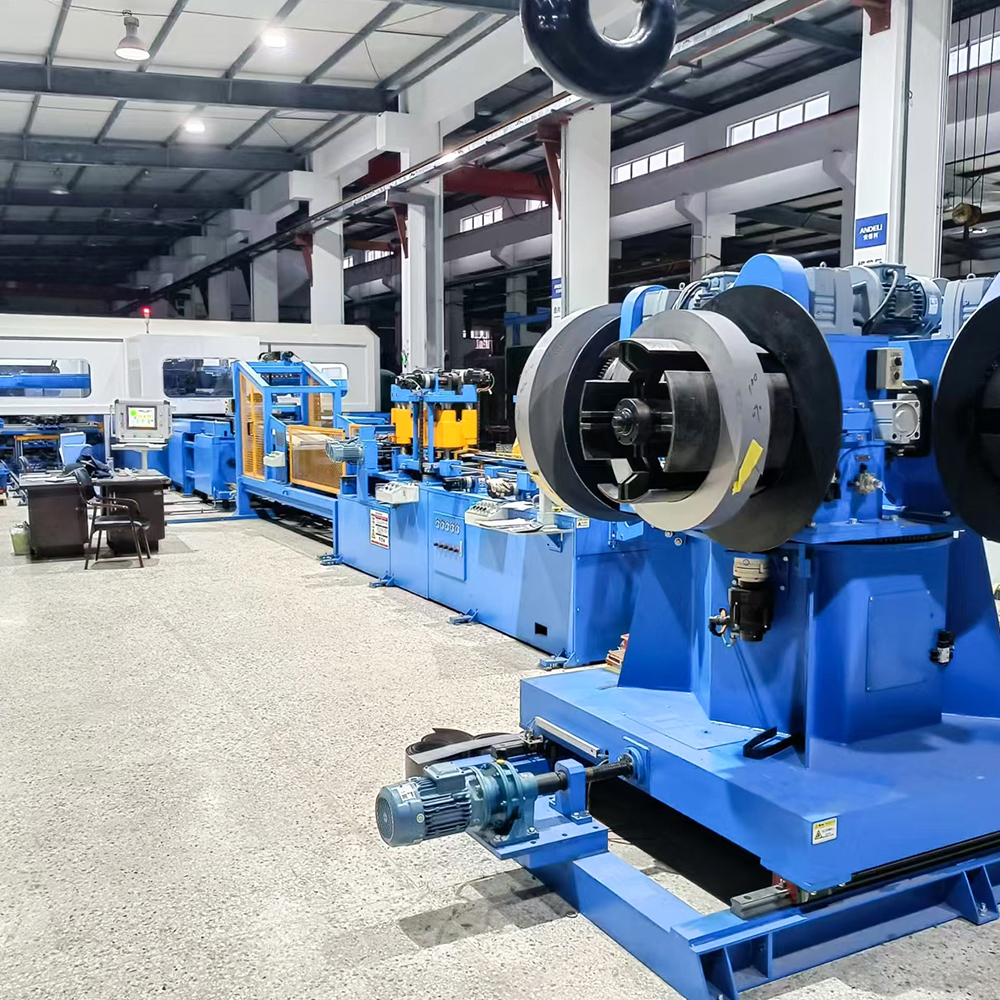
ZXD-440 automatisk in-line transformator kjernestabling produksjonslinje ble designet for å eliminere nøyaktig disse variasjonene. I stedet for bare å gjøre operatøren raskere, fjerner den operatøren fra punktene der presisjonen betyr mest. Denne artikkelen forklarer hvor menneskelige feil kommer inn i stableprosessen, hvordan ZXD-440 motvirker hver feilmodus, og hva det betyr for produsenter av store krafttransformatorkjerner.
Hvor menneskelige feil kryper inn i kjernestabling
Stabling av transformatorkjernelaminasjoner er ikke bare et spørsmål om å pæle stålplater. Isolasjonsbelegget må forbli intakt, støtspaltene og tråkk-skjøtene må følge en nøyaktig rekkefølge, og de endelige kjernedimensjonene må holde innenfor stramme toleranser. I en stor krafttransformatorkjerne er de praktiske konsekvensene av stablingsfeil alvorlige.
- Økt kjernetap: Feiljusterte lamineringer øker virvelstrømstap og skaper lokaliserte hot spots som reduserer transformatoreffektiviteten.
- Mekanisk skade: Håndtering kan ripe eller slite på isolasjonsbelegget, som kortslutter tilstøtende lamineringer og forringer den magnetiske ytelsen.
- Dimensjonsavvik: En liten feiljustering på ett ark multipliserer over tusenvis av lag og kan presse ferdige kjerner ut av spesifikasjonen.
- Støy og vibrasjoner: Uregelmessig stabling endrer den magnetiske kretsen og øker hørbar støy og mekanisk vibrasjon under drift.
For produsenter av store krafttransformatorer er disse feilene ikke bare kosmetiske. En kjerne som mislykkes i elektrisk testing på slutten av produksjonslinjen krever omfattende omarbeiding, eller i alvorlige tilfeller, fullstendig utskifting. Skrapkostnader, omarbeidingsarbeid og forsinkede leveranser kommer alle direkte fra stablingsfeil som kunne vært forhindret ved kilden.
Målet er ikke å finne feil etter at kjernen er montert, men å umuliggjøre feil under montering.
Hvordan ZXD-440 fjerner operatøravhengig variasjon
ZXD-440 automatisk in-line stablelinje erstatter manuell vurdering ved hvert kritiske trinn. Dens tekniske tilnærming kan oppsummeres i fire funksjoner.
1. Automatisert fôring og posisjonering
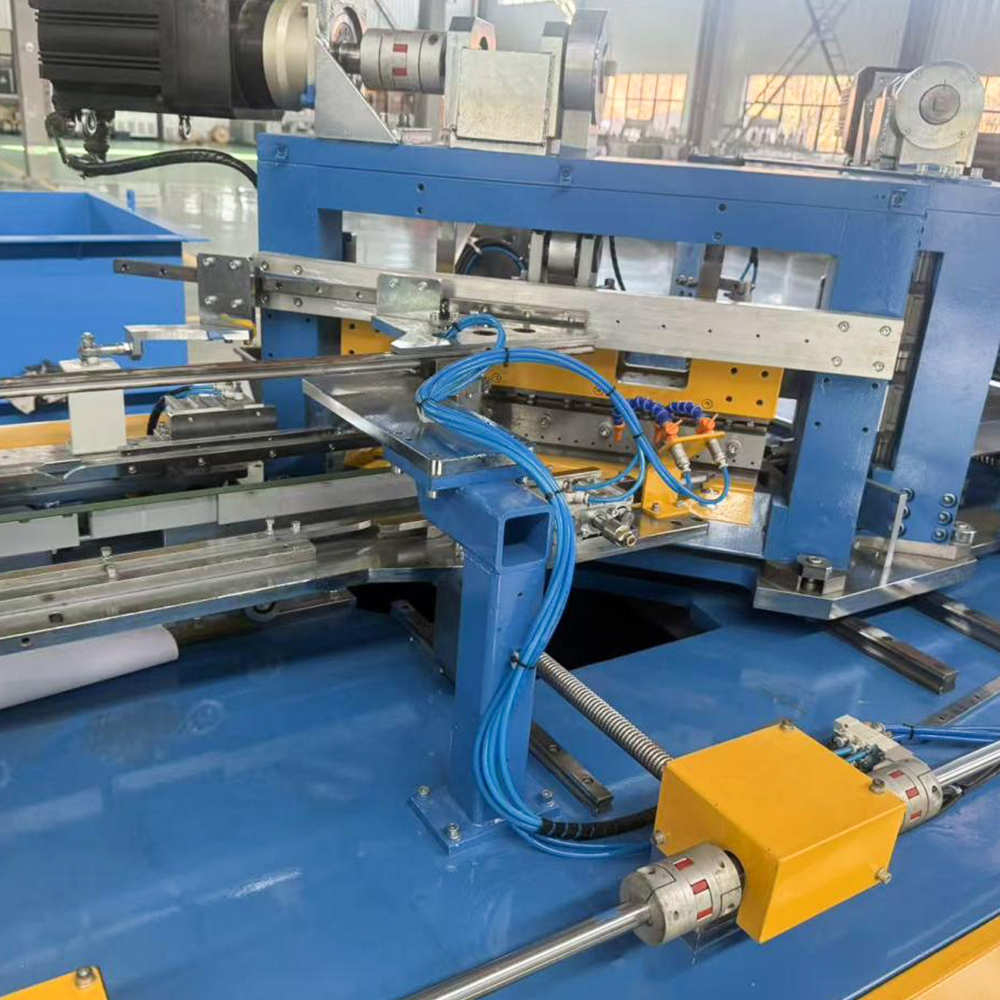
Lamineringer kommer inn i ZXD-440 fra oppstrøms skjærelinjen og justeres med servodrevne føringer i stedet for for hånd. Hvert ark er plassert i stabelen i en kontrollert posisjon, slik at operatørens dybdeoppfatning og oppmerksomhet ikke lenger bestemmer nøyaktigheten av justeringen. Resultatet er repeterbar plassering fra første laminering til siste.
2. Sanntidsinspeksjon med automatisk avvisning
Linjen integrerer et lamineringsinspeksjonstrinn som sjekker hvert ark for dimensjonsavvik, kantdefekter og overflateskader før det kan gå inn i stabelen. Enhver laminering som mislykkes i inspeksjonen, blir automatisk avvist i en separat søppelkasse, og forhindrer at defekt materiale forurenser kjernen. Denne kontinuerlige inspeksjonen under prosessen erstatter de visuelle stikkprøvene som manuelle operasjoner er avhengige av.
3. Tvinget trinn-runde geometri
Step-lap stabling er en av de mest effektive måtene å redusere magnetiske tap i transformatorkjerner, men bare når hver ledd følger samme mønster. ZXD-440 forsterker stablingssekvensen mekanisk, slik at rundeposisjonene og gapdimensjonene er konsistente fra ett lag til det neste. Variasjon forårsaket av tretthet, distraksjon eller vane hos operatøren er fullstendig fjernet.
4. Produksjonsdata og sporbarhet
Fordi hele prosessen er automatisert, kan ZXD-440 registrere stablingsparametere, inspeksjonsresultater og produksjonstall uten papirarbeid. Disse dataene gir kvalitetsingeniører innsyn i hver batch og skaper et revisjonsspor som manuelle prosesser ikke kan gi. Når en produsent trenger å bevise prosesskontroll til en verktøykunde, blir denne posten stadig viktigere.
Automatisering reduserer ikke bare menneskelige feil; det eliminerer forholdene under hvilke menneskelige feil oppstår.
 ZXD-440 automatisk in-line transformator kjernestablelinje Dette in-line-systemet kobles direkte til kuttet-til-lengde-linjen, og stabler lamineringer umiddelbart etter kutting. Den eliminerer mellomliggende buffering og manuell håndtering, mens den automatisk registrerer stableparametere og inspeksjonsdata for bedre prosesssporbarhet. Se produkt →
In-line vs. Offline stabling: Hvorfor integrasjon er viktig
Offline stablesystemer er verdifulle når kjerner produseres i separate arbeidsceller, med lamineringer transportert mellom maskiner. Men hver overføring mellom skjæring, lagring og stabling introduserer håndteringspunkter der ark kan bli skadet eller blandet. ZXD-440 er designet for å plasseres rett bak kuttet-til-lengde-linjen, motta lamineringer umiddelbart etter kutting og stable dem uten mellomliggende buffering.
| Funksjon | Manuell stabling | Offline Automated Line | ZXD-440 In-Line |
|---|---|---|---|
| Lamineringsfôring | Håndmatet ark for ark | Halvautomatisk lasting | Direkte fra kutt-til-lengde linje |
| Justeringsnøyaktighet | Operatøravhengig | Faste mekaniske føringer | Servodrevet presisjonsposisjonering |
| Inspeksjon | Visuell stikkprøve | Periodisk manuell sjekk | Hver laminering, i sanntid |
| Defekt lamineringshåndtering | Manuell fjerning | Halvautomatisk separasjon | Automatisk avvisning til egen søppelkasse |
| Dataregistrering | Papirposter | Lokale rekorder | Integrert sporbarhet |
Sammenligningen synliggjør et viktig poeng: in-line-drift er ikke bare et spørsmål om bekvemmelighet for layout. Når skjæring, inspeksjon og stabling kobles sammen i én automatisert flyt, reduseres antallet operatører som er involvert i materialhåndtering, og antallet muligheter for håndtering av skader faller med det.
Produsenter som vurderer begge tilnærmingene kan sammenligne hele spekteret av kjernestabling og samlebånd for å se hvilken konfigurasjon som samsvarer med fabrikken deres. For de som trenger en frittstående arbeidscelle, tilbyr produksjonslinjen LXD4201 offline transformatorkjernestabling de samme presisjonskontrollene i en batchorientert layout.
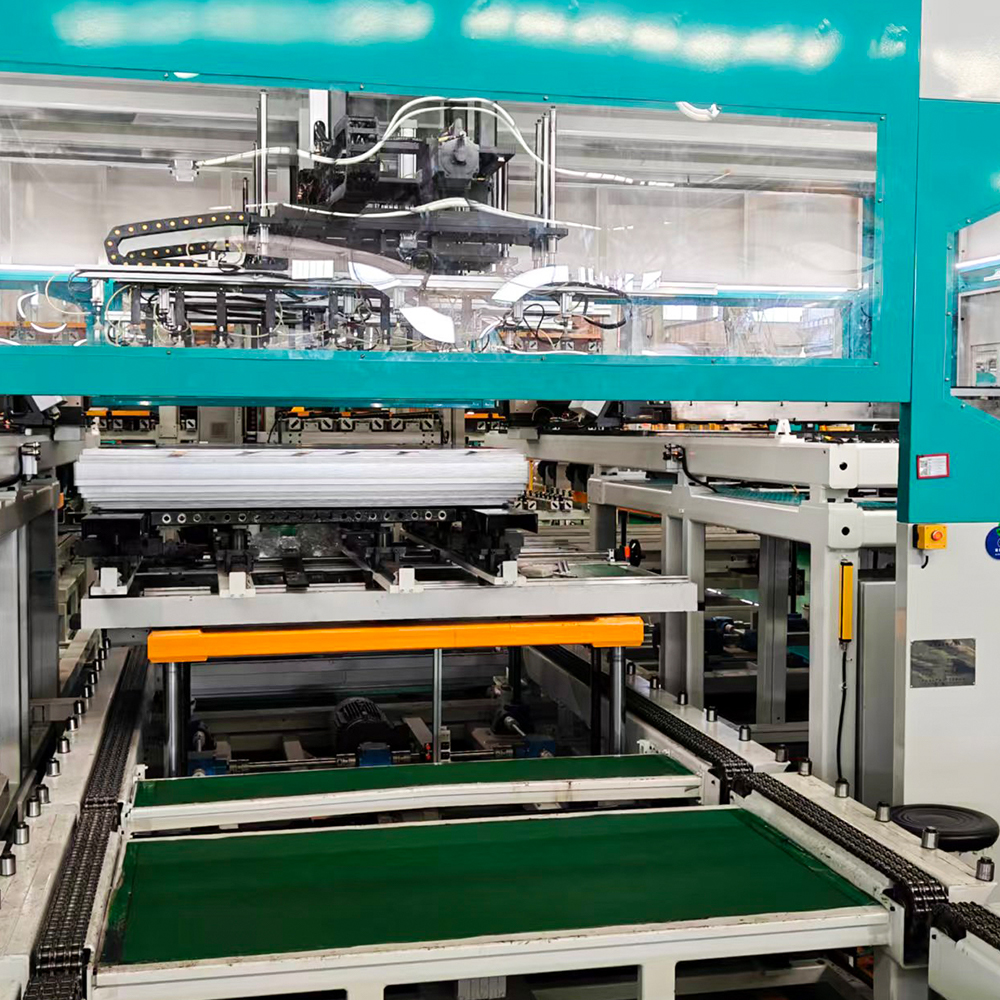 LXD-420-1 offline produksjonslinje for transformatorkjernestabling Denne offline stablelinjen er designet for frittstående arbeidsceller, og aksepterer kolonner fra skjærelinjer og setter automatisk sammen lamineringer per kjernetegninger. Den løser problemer med manuell stabling som arkskade og inkonsekvent kvalitet, og tilbyr presis batch-orientert kontroll. Se produkt →
Fra skjærelinje til ferdig kjerne: En komplett automatisert arbeidsflyt
ZXD-440 utfører stablefunksjonen, men kvaliteten på en krafttransformatorkjerne bestemmes før den første lamineringen når stabelen. Silisiumstål må vikles ut, avrettes og kuttes til nøyaktige lengder uten grader eller kantskader. En tilskjæringslinje med stabil skjærgeometri er derfor en nødvendig partner til stablestadiet.
Jingtianxias produktportefølje dekker begge sider av denne arbeidsflyten. HJDZ440 silisiumstål-kutt-til-lengde-linjen leverer dimensjonalt nøyaktige lamineringer som mates direkte inn i den automatiserte stableprosessen, og gir produsentene et matchet utstyrspar i stedet for en samling av feilaktige maskiner.
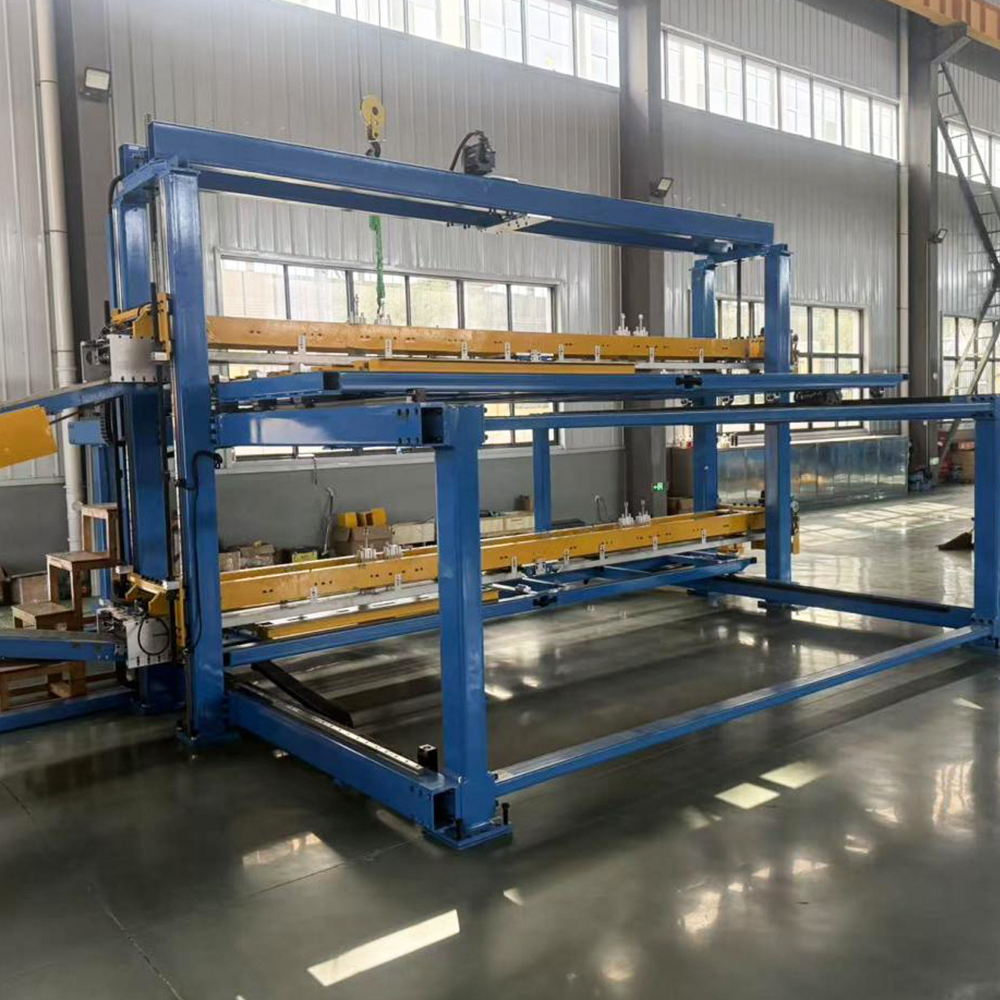 HJ-DZ-440 Silicon Steel Cut-to-Length Line Denne servodrevne skjærelinjen med høy presisjon produserer dimensjonalt nøyaktige lamineringer med ±0,2 mm skjærenøyaktighet. Den integrerer mating, stansing og V-stansing, og pares sømløst med automatisert stableutstyr for å sikre konsistent inndatakvalitet for kjernemontering. Se produkt →
Utover selve kjernelinjen, designer Jingtianxia også intelligente verkstedlagersystemer og automatiserte logistikklinjer. Denne bredere muligheten er viktig fordi stablingspresisjon ikke bare er et utstyrsproblem. Hvis lamineringer lagres feil eller transporteres grovt mellom prosesser, vil selv den beste stablelinjen slite. En komplett automatisert arbeidsflyt behandler skjæring, håndtering og stabling som ett kontinuerlig system.
Ofte stilte spørsmål
Q1: Hvilke størrelser av transformatorkjerner kan ZXD-440 håndtere?
ZXD-440 er bygget for store krafttransformatorkjerner i middels til stor kapasitetsklasse. Den oppnåelige lamineringsbredden, stabelhøyden og kjernegeometrien avhenger av den spesifikke linjekonfigurasjonen, så produsenter bør diskutere sine kjernetegninger med ingeniørteamet for å bekrefte kompatibilitet.
Q2: Hvordan oppdager inspeksjonssystemet defekte lamineringer?
Inspeksjonsmodulen kontrollerer hver laminering optisk og dimensjonalt før stabling. Lamineringer som faller utenfor den konfigurerte toleransen blir automatisk omdirigert til en avvisningsbeholder, slik at defekte ark aldri når stabelen.
Q3: Kan ZXD-440 legges til et eksisterende produksjonsverksted?
Ja, in-line-designen gjør at den kan plasseres bak en kompatibel klippe-til-lengde-linje. Ettermontering av en strømlinje innebærer en vurdering av stedet for å bekrefte dimensjoner, materialflyt og grensesnittpunkter, etterfulgt av installasjon og igangkjøring av produsentens ingeniører.
Q4: Hvor mange operatører trengs for å kjøre ZXD-440?
Linjen er designet for å kjøre med minimalt direkte arbeid. Operatører overvåker hovedsakelig prosessen, overvåker inspeksjonsvarsler og styrer materialforsyningen ved innmatingsenden. Det eksakte bemanningsbehovet avhenger av det omkringliggende produksjonsmiljøet og nivået av integrasjon med hjelpesystemer.
Konklusjon
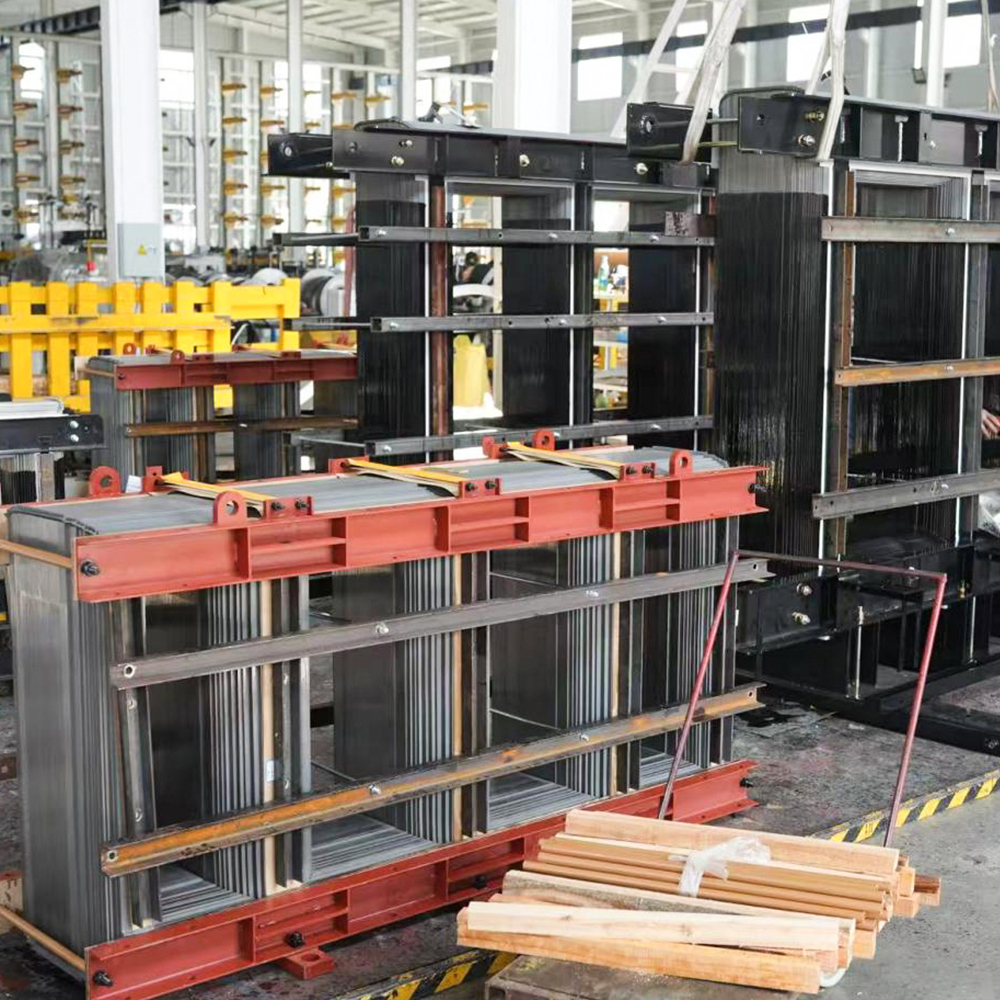
Menneskelig feil ved stabling av transformatorkjerne er ikke et spørsmål om arbeidernes kompetanse. Det er en strukturell konsekvens av manuelle prosesser, hvor innretting, inspeksjon og dokumentasjon alt avhenger av individuelle vurderinger. ZXD-440 angriper den strukturen direkte ved å installere presisjonsmekanikk og automatisert inspeksjon på hvert punkt der feil historisk sett har kommet inn i prosessen.
For produsenter av store krafttransformatorkjerner er beslutningen om å ta i bruk et in-line automatisk stablesystem til syvende og sist en beslutning om konsistens: konsistent plassering, konsistent inspeksjon, konsistente data og en konsistent vei fra råsilisiumstål til ferdig kjerne. Som kvalitetsoppgraderinger av transformatorkjerne fortsetter å omforme kraftutstyrsindustrien, går automatisert prosessutstyr fra et konkurransefortrinn til et krav.
En in-line stablelinje gjør ikke bare en fabrikk raskere. Det gjør fabrikken mer forutsigbar, og for en så kritisk komponent som en stor krafttransformatorkjerne er forutsigbarhet grunnlaget for pålitelighet.
-
Mobil
+86-18351152766
-
E-post
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Opphavsrett © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheter forbeholdt.Spesialisert i produksjon av transformatorkjerner