
Kjernestabling og monteringslinjer: presisjon, prosess og ytelse
Transformatorkjerneproduksjon representerer en av de mest kritiske prosessene i produksjon av elektrisk utstyr. Ytelsen, effektiviteten og påliteligheten til en transformator avhenger grunnleggende av hvor nøyaktig dens kjerne er stablet og satt sammen. Kjernestabling og monteringslinjer har utviklet seg fra manuelle, arbeidskrevende operasjoner til svært automatiserte, digitalt kontrollerte systemer som leverer enestående presisjon og konsistens. Denne artikkelen undersøker de tekniske aspektene ved kjernestabling, utviklingen av samlebånd og de målbare fordelene med moderne automatisering.
Forstå kjernestabling i transformatorproduksjon
Kjernestabling er prosessen med å sette sammen tynne plater av kornorientert elektrisk stål til en komplett transformatorkjerne. Disse lamineringene, typisk 20 gauge eller tynnere, er belagt med isolasjonsmateriale på hver side for å minimere virvelstrømstap. Kjernen gir en lukket bane for magnetisk fluks som forbinder primær- og sekundærviklingene, noe som gjør dens konstruksjon kritisk for transformatorytelsen.
Grunnleggende prinsipper for kjernekonstruksjon
Kjernen må tilfredsstille flere tekniske krav:
- Magnetisk banekontinuitet: Lamineringer må justeres for å skape uavbrutt magnetiske kretser.
- Minimale luftgap: Trinnskjøter krever mellomrom under 2 mm for å forhindre flukslekkasje og lokal oppvarming.
- Gradkontroll: Tynne stålgjenger fra skjæring må minimeres for å forhindre delvis utladning i oljefylte transformatorer.
- Firkantethet og vinkelrett: Magnetiske kretser må opprettholde nøyaktige geometriske forhold.
- Stabeltetthet: Riktig kompresjon reduserer støynivået og forhindrer skader forårsaket av vibrasjoner.
Nøkkelinnsikt: Avstanden ved trinnoverlappingsskjøter korrelerer direkte med transformatoreffektiviteten. Selv mindre feiljusteringer kan øke tomgangstapene med 3-5 % og øke driftsstøynivået med flere desibel. Modernee automatiserte systemer er designet for å opprettholde presisjon på mikronnivå over tusenvis av lamineringslag.
Kjernelamineringsmaterialer og deres innvirkning på stabling
Valget av kjernemateriale påvirker stablingsprosessen fundamentalt. Transformatorkjerner bruker høykvalitets kornorientert elektrisk stål med en liten prosentandel silisium for å redusere hysterese tap. Materialet rulles til tynne ark og belegges med isolerende lag for å minimere virvelstrømstap.
| Materiell eiendom | Innvirkning på stabling | Kvalitetshensyn |
|---|---|---|
| Kornorientering | Bestemmer skjærevinkler og stableretning | Må opprettholde konsistent orientering for magnetiske egenskaper |
| Isolasjonsbelegg | Påvirker bindingsmetoder og stabletrykk | Må forbli intakt under håndtering |
| Tykkelsestoleranse | Påvirker stabelhøydenøyaktighet | Kumulative tykkelsesvariasjoner påvirker endelige dimensjoner |
| Edge Burr Level | Krever skjæreutstyr med presisjonskontroll | Påvirker direkte stabletetthet og isolasjonsintegritet |
Stableprosessen må ta hensyn til disse materialegenskapene samtidig som den opprettholder innretting over tusenvis av lamineringer. Selv med materialer av høy kvalitet, påvirker stablemetoden den endelige transformatorytelsen betydelig.
Manuell stabling vs. automatisert stabling
Bransjen har i stor grad gått over fra manuell stabling til automatiserte systemer. Selv om manuell stabling fortsatt er vanlig i noen applikasjoner, gir det iboende utfordringer som automatiserte linjer adresserer.
Manuelle stablingsegenskaper
- Arbeidskrevende og tidkrevende prosess
- Utsatt for menneskelige feil og inkonsekvens
- Variabel stabeltetthet og innrettingskvalitet
- Lavere produktivitet og høyere lønnskostnader
- Stoler sterkt på teknikers ferdigheter og opplæring
Fordeler med automatisert stabling
- Konsekvent, repeterbar stablingskvalitet på tvers av produksjonskjøringer
- Eliminering av menneskelig feil ved plassering av laminering
- Betydelig høyere produksjonskapasitet
- Reduserte tomgangstap og lavere driftsstøy
- Lavere arbeidskostnader og bedre sikkerhet på arbeidsplassen
Bransjereferanse: Automatiserte kjernestablingssystemer har vist støyreduksjon på ca. 5 desibel og reduksjon i ubelastet tap på ca. 5 % sammenlignet med manuelt stablede kjerner. Disse forbedringene representerer betydelige driftsbesparelser over transformatorens levetid.
Automatiserte kjernestablingssystemer: arkitektur og drift
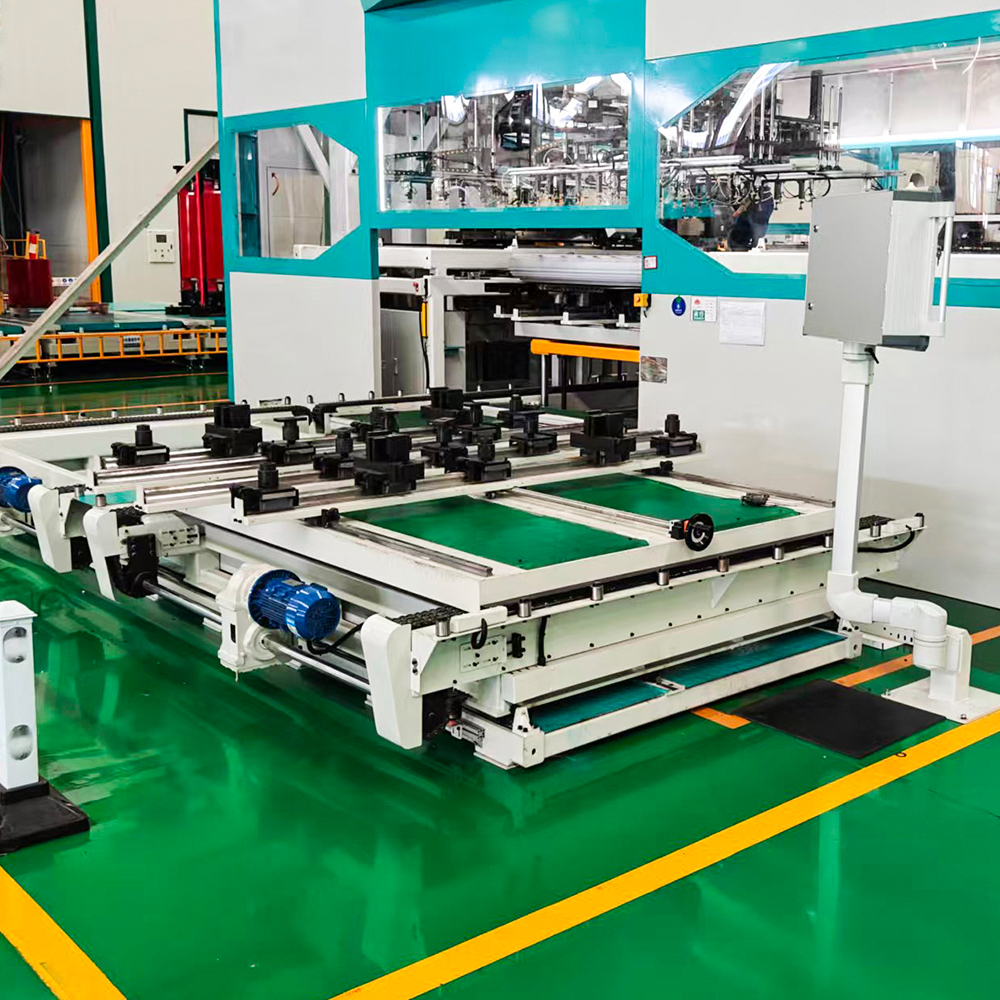
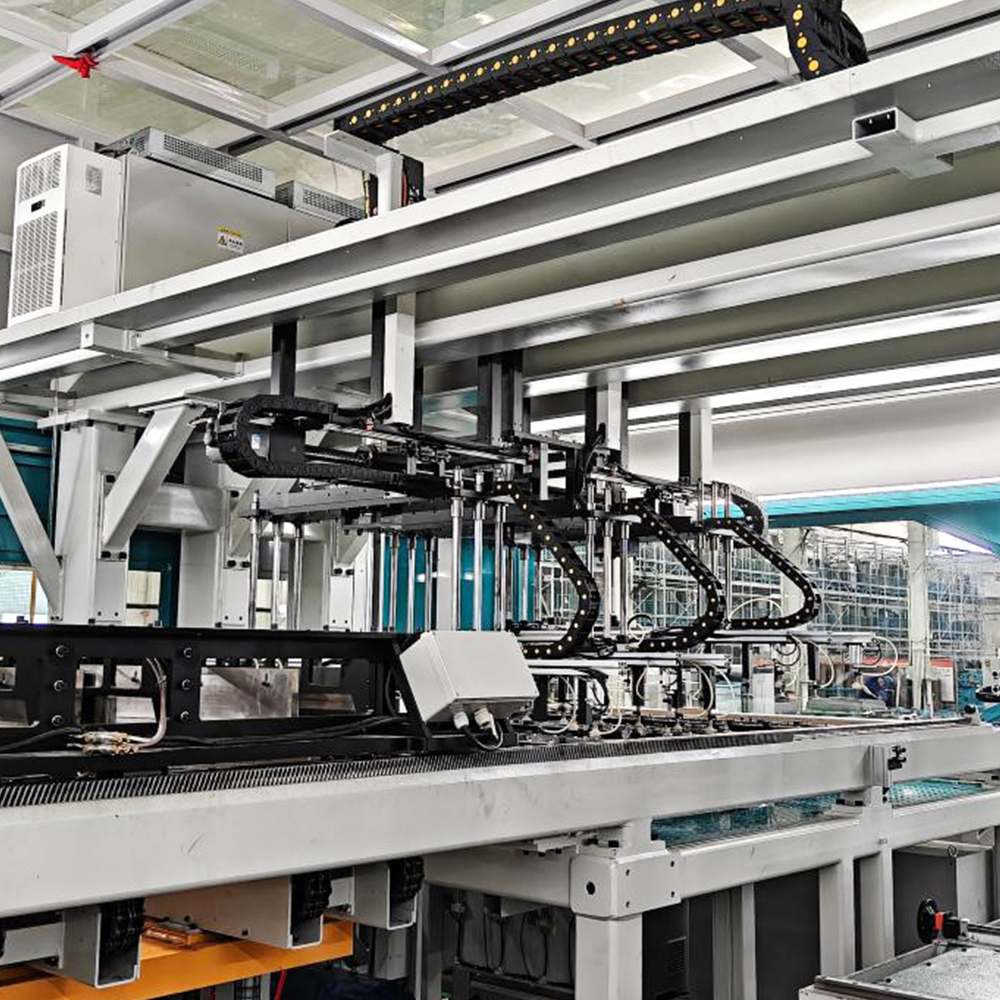
Modern Kjernestabling og monteringslinjer integrer presisjonsskjæring med automatisert stabling i en kontinuerlig eller semi-kontinuerlig prosess. GEORG autostack-serien eksemplifiserer egenskapene til moderne systemer.
Systemkomponenter
- Avvikling og mating: Spoler av elektrisk stål vikles av og føres inn i skjæresystemet under spenningskontroll.
- Presisjonsskjæring: Servostyrte klippeenheter produserer lamineringer med mikron-nivå nøyaktighet og kontrollerte gradnivåer.
- Mellomtransport: Kuttede lamineringer transporteres til stableposisjoner ved hjelp av spesialiserte transportsystemer.
- E-stabler integrasjon: Automatiserte stablere plasserer hver laminering nøyaktig på den voksende stabelen.
- Pressing og stropping: Fullførte stabler komprimeres og sikres for videre behandling.
Stablesekvens for kjerner av E-type
En typisk automatisert stablesekvens følger et systematisk mønster:
- Midtbenslamineringer mates og plasseres på E-stabelen.
- Stabletransportører flytter for å motta ytre benlamineringer.
- Ytre benlaminasjoner er avsatt på begge sider av kjernen.
- Lamineringer på bunnen roteres og plasseres ved basen.
- Topp-åk-lamineringer avsettes på en separat stabel.
- Prosessen gjentas for hvert lag, og bygger kjernen lag for lag.
Denne sekvensen, utført hundrevis eller tusenvis av ganger per kjerne, krever nøyaktig koordinering av flere transportører og posisjoneringssystemer. Moderne linjer oppnår denne koordineringen gjennom integrert databehandling og sanntidskontroll.
Kvalitetskontroll i kjernestabling
Kvalitetssikring under stabling er avgjørende for å oppnå transformatorytelsesmål. Flere kritiske parametere må overvåkes og kontrolleres gjennom hele prosessen.
Kritiske kvalitetsparametre
- Stabelhøydenøyaktighet: Må samsvare med designspesifikasjoner innenfor stramme toleranser.
- Lagjustering: Hver laminering må plasseres nøyaktig i forhold til laget under.
- Gap konsistens: Trinns mellomrom må forbli under 2 mm på tvers av alle ledd.
- Gradkontroll: Kutting-induserte grader må minimeres for å forhindre delvis utslipp.
- Stabeltetthet: Trykkkraft må påføres jevnt over kjernen.
- Firkantethet: Magnetiske kretser må opprettholde vinkelrette forhold.
Måle- og verifikasjonsmetoder
- Lasermålesystemer for sanntids høyde- og posisjonsovervåking
- Synssystemer for dimensjonsverifisering
- Sensortilbakemelding for kraftkontroll under pressing
- Datalogging for sporbarhet og prosessoptimalisering
- Dimensjonsbekreftelse etter stabel ved hjelp av koordinatmåling
Disse kvalitetskontrolltiltakene er bare effektive når de er integrert i selve stableprosessen. Automatiserte linjer med sensortilbakemeldingssystemer kan oppdage og korrigere avvik i sanntid, og sikre konsistent kvalitet på tvers av hver kjerne som produseres.
Innovasjoner innen kjernestablingsteknologi
Nylige innovasjoner innen kjernestablingsteknologi har forvandlet produksjonslandskapet. Utviklingen av intelligente, helautomatiske produksjonslinjer representerer en betydelig milepæl i bransjen.
Digital integrasjon og industri 4.0
Moderne kjernestablelinjer har direkte dataoverføring fra skjæresystemer til stableutstyr. Denne integrasjonen muliggjør:
- Digital parameterinnstilling for ulike transformatormodeller
- Rask veksling mellom produktspesifikasjoner
- Automatisk justering av skjærevinkler og stablingssekvenser
- Sanntidsdatainnsamling for kvalitetsovervåking
- Sentralisert digital styring av hele produksjonsprosessen
Offline vs. Inline stabling
- Inline stabling: Stablesystemet er integrert direkte med skjærelinjen, noe som muliggjør kontinuerlig produksjon. Egnet for høyvolum, standardisert kjerneproduksjon.
- Offline stabling: Kjernestabler settes sammen separat fra skjæreprosessen. Dette gir mer fleksibel planlegging og er egnet for større, mer komplekse kjerner.
Begge tilnærmingene gir distinkte fordeler, og valget avhenger av produksjonskrav, kjernestørrelse og volum. Noen produsenter bruker hybride tilnærminger for å maksimere effektiviteten på tvers av ulike produktlinjer.
Ytelsesfordeler med presisjonskjernestabling
Presisjon i kjernestabling oversetter direkte til forbedringer av transformatorytelse. Automatiserte stablelinjer gir konsistente, målbare fordeler som påvirker transformatorens hele livssyklus.
Reduserte tap uten belastning
Nøyaktig stabling reduserer magnetisk reluktans og minimerer virvelstrømstap. Automatiserte systemer kan oppnå tapsreduksjoner på omtrent 5 % sammenlignet med manuell stabling, noe som gir betydelige energibesparelser i løpet av transformatorens driftslevetid.
Lavere driftsstøy
Konsekvent stabeltetthet og justering reduserer magnetostriksjonseffekter som forårsaker transformatorbrumming. Støynivåreduksjoner på ca. 5 desibel er dokumentert for transformatorer bygget med automatiserte stablesystemer.
Forbedret pålitelighet
Presisjonsstabling reduserer risikoen for varme flekker, delvis utladning og mekanisk tretthet. Disse faktorene bidrar til lengre levetid for transformatorer og lavere vedlikeholdsbehov.
Konsekvent kvalitet
Automatiserte linjer produserer identiske kvalitetsnivåer på tvers av alle kjerner, og eliminerer variasjon introdusert av operatørens ferdigheter eller tretthet. Denne konsistensen er avgjørende for å møte strenge kundespesifikasjoner og regulatoriske krav.
Kjernestablingsbord og utstyr
Kjernestabling krever robust utstyr som er i stand til å håndtere vekten og dimensjonene til transformatorkjerner. Stablebord danner grunnlaget for både manuelle og automatiserte monteringsprosesser.
Nøkkelutstyrsspesifikasjoner
- Kapasitetsområde: Stablebord er tilgjengelig med kapasiteter fra 1 tonn opp til 300 tonn og mer.
- Stablehøyde: Systemer kan romme stabelhøyder på opptil 1800 mm eller mer.
- Antall ben: Utstyr kan støtte kjerner med opptil 5 ben.
- Plasseringsmetoder: Stablestifter, sidestoppere og hjørnestoppere gir presis lamineringsposisjonering.
- Ekstra utstyr: Presseenheter, stroppesystemer og forstablede lagringsstativer forbedrer produksjonseffektiviteten.
Disse utstyrsspesifikasjonene bestemmer typene og størrelsene på transformatorer som kan produseres. Produsenter velger utstyr basert på deres produktportefølje og produksjonskrav.
Vanlige spørsmål om kjernestabling og monteringslinjer
Q1: Hva er kjernestabling i transformatorproduksjon?
Kjernestabling er prosessen med å sette sammen tynne, kornorienterte elektriske stållaminasjoner i kjernestrukturen til en transformator. Lamineringene er nøyaktig justert og stablet lag for lag for å lage en komplett magnetisk krets. Denne prosessen krever nøyaktighet på mikronnivå for å sikre optimal transformatorytelse.
Q2: Hva er forskjellen mellom manuell og automatisert kjernestabling?
Manuell stabling er avhengig av dyktige teknikere for å plassere hver laminering individuelt, mens automatisert stabling bruker presisjonsutstyr med servokontroll og sensortilbakemelding. Automatiserte systemer tilbyr høyere konsistens, raskere produksjonshastigheter og bedre kvalitetskontroll sammenlignet med manuelle metoder. De fleste moderne transformatorprodusenter bruker automatisert stabling for krafttransformatorer.
Spørsmål 3: Hva er trinnoverlappende ledd i kjernestabling?
Trinnskjøter er metoden for å overlappe tilstøtende lamineringer i kjernen for å redusere luftspalter og minimere flukslekkasje. Avstanden ved trinnlappen må holdes under 2 mm for å forhindre lokalisert varme- og energitap. Riktig trinnoppretting er avgjørende for transformatoreffektivitet.
Q4: Hvilke faktorer påvirker kjernestablingskvaliteten?
Kritiske faktorer inkluderer lamineringsinnrettingsnøyaktighet, stabeltetthet, spaltekontroll ved trinnvise skjøter, gradnivåer fra skjæring, vinkelrett på magnetiske kretser og konsistens i stabletrykket. Hver faktor må kontrolleres nøye for å oppnå optimal transformatorytelse.
Spørsmål 5: Hva er fordelene med automatisert kjernestabling?
Automatisert kjernestabling gir jevn kvalitet, eliminerer menneskelige feil, øker produksjonskapasiteten, reduserer arbeidskostnadene og forbedrer sikkerheten. Den produserer også kjerner med lavere tomgangstap og redusert driftsstøy sammenlignet med manuelt stablede kjerner.
Q6: Hvordan fungerer en E-stabler i kjernemontering?
En E-stabler integreres med kjerneskjæringsutstyr for automatisk å plassere lamineringer på kjernestabelen. Den mottar kuttede lamineringer fra skjærelinjen, transporterer dem til stableposisjonen ved hjelp av transportbånd, og legger dem med nøyaktig justering. E-stableren opprettholder jevn stablingskvalitet over tusenvis av lamineringer.
Q7: Hva er den typiske stablesekvensen for en transformatorkjerne av E-type?
Stablingssekvensen for en kjerne av E-type involverer vekslende midtbenslamineringer med ytre benlamineringer i et spesifikt mønster. Transportører transporterer hver laminering til den angitte posisjonen, med systemet roterende mellom senter-, ytre- og åkplasseringer. Denne sekvensen bygger kjernen lag for lag til full høyde er oppnådd.
Q8: Hvilke kvalitetskontrolltiltak brukes i kjernestabling?
Kvalitetskontrolltiltak inkluderer sanntids lasermåling for høydeovervåking, synssystemer for dimensjonal verifisering, sensortilbakemelding for kraftkontroll og datalogging for sporbarhet. Disse systemene oppdager og korrigerer avvik under stableprosessen for å sikre jevn kvalitet.
-
Mobil
+86-18351152766
-
E-post
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Opphavsrett © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheter forbeholdt.Spesialisert i produksjon av transformatorkjerner